


钣金加工报价怎么算?影响钣金加工价格的8个关键因素
钣金加工报价通常不能只看材料重量。
对于机箱机柜、设备外壳、电控柜、储能柜、大型设备机架等非标钣金件,厂家一般需要根据材料及板厚、展开尺寸、切割长度、折弯次数、焊接工作量、表面处理、公差要求和采购数量等条件综合核算成本。
因此,即使两种钣金件的尺寸和重量比较接近,如果结构复杂程度、焊接量或者表面处理要求不同,最终加工价格也可能存在明显差异。
如果希望获得相对准确的钣金加工报价,建议在询价时提供完整图纸,并明确材料、板厚、数量、公差及表面处理要求。
一、钣金加工报价主要由哪些成本组成?
对于非标定制钣金件,单纯按照“多少钱一公斤”来核算,通常无法准确反映实际加工成本。
从实际生产角度看,一套钣金件的成本通常可以拆分为:
材料及损耗 + 激光切割 + 折弯 + 焊接与打磨 + 表面处理 + 装配 + 工装与检测 + 包装等费用
不同产品的成本构成差异比较大。
例如,结构简单的平板类零件,成本可能主要集中在材料和激光切割;而大型设备机架、机柜、复杂设备外壳,则可能需要大量折弯、焊接、打磨、装配和表面处理,因此人工和加工成本占比会明显提高。
这也是为什么仅根据产品重量,很难直接判断一件钣金产品的真实加工价格。
二、影响钣金加工价格的8个关键因素
1. 材料种类与板材厚度
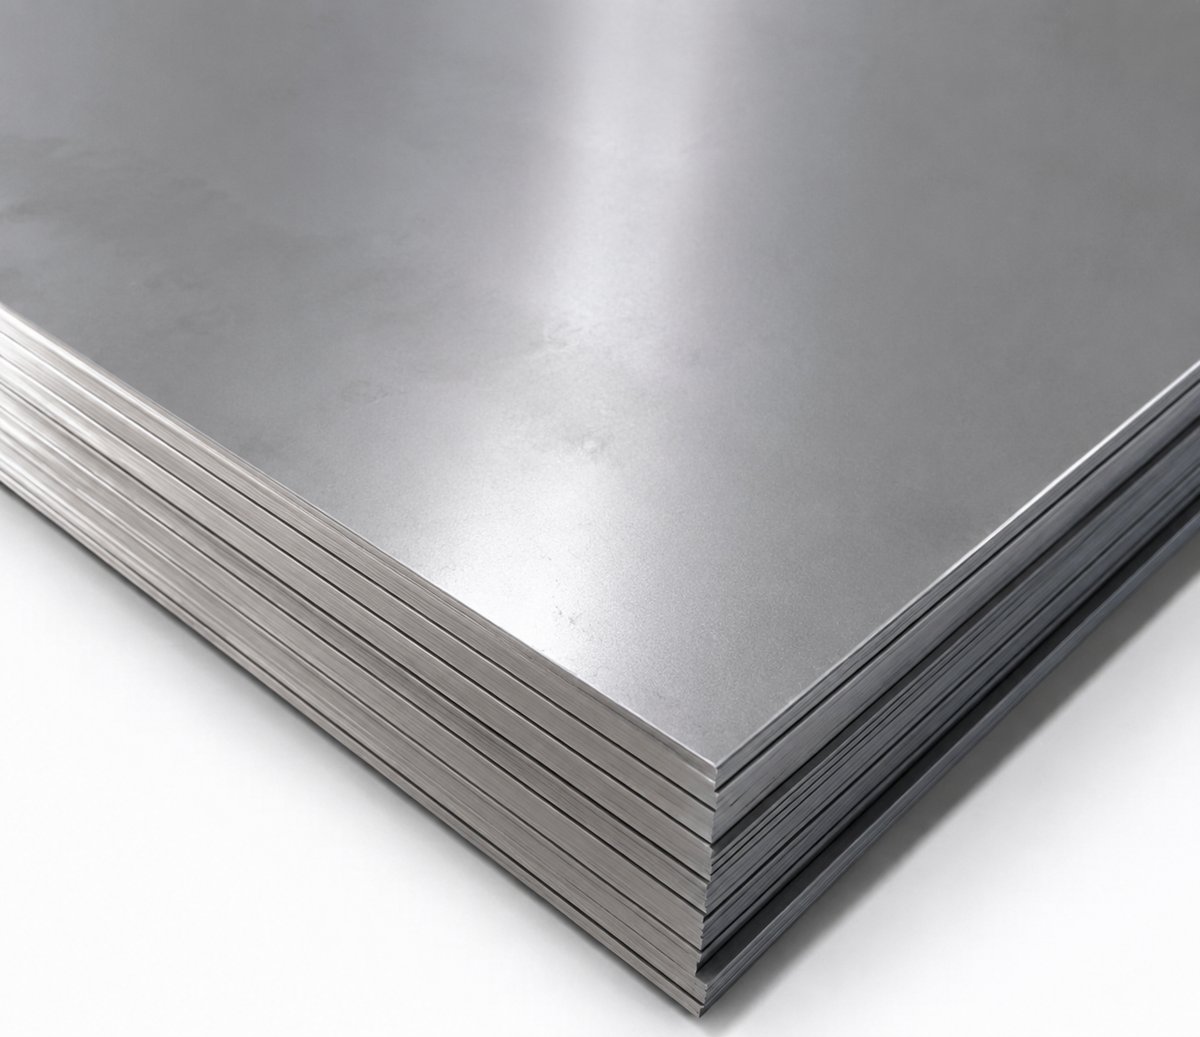
材料是钣金加工报价的重要基础。
常见钣金材料包括:
冷轧钢板
镀锌钢板
304不锈钢
316不锈钢
铝合金板
以及其他特殊金属材料。
不同材料的采购成本、机械性能和加工方式都存在差异,因此报价自然不同。
除了材料种类之外,板材厚度也会影响成本。
板材越厚,单位面积的材料重量越大,同时还可能增加激光切割、折弯和焊接的加工难度。
例如,同样尺寸的设备外壳,使用1.2mm钢板和使用3mm钢板,在材料、切割和折弯方面的成本都会有所不同。
所以在询价时,仅仅告诉厂家“做不锈钢”还不够,**同时明确:
材料牌号
板材厚度
是否有特殊材料标准
这样才能进行较准确的核价。
2. 材料利用率和下料损耗
很多采购人员容易忽略材料利用率。
实际上,钣金件并不是直接按照成品重量计算材料成本,而需要先把三维结构展开成平面,再根据板材规格进行排版下料。
如果产品结构比较规整,多个零件可以合理组合排版,材料利用率通常会比较高。
但如果产品属于:
异形结构
尺寸特别大的零件
零散小批量零件
特殊规格零件
排版后可能产生较多边角料。
这些无法继续利用的材料,也属于实际生产成本的一部分。
因此,即使两款产品最终重量接近,如果其中一款排版利用率明显较低,其材料成本也可能更高。
对于批量订单,合理优化排版通常有助于提高材料利用率,从而降低单件材料损耗。
3. 激光切割复杂程度
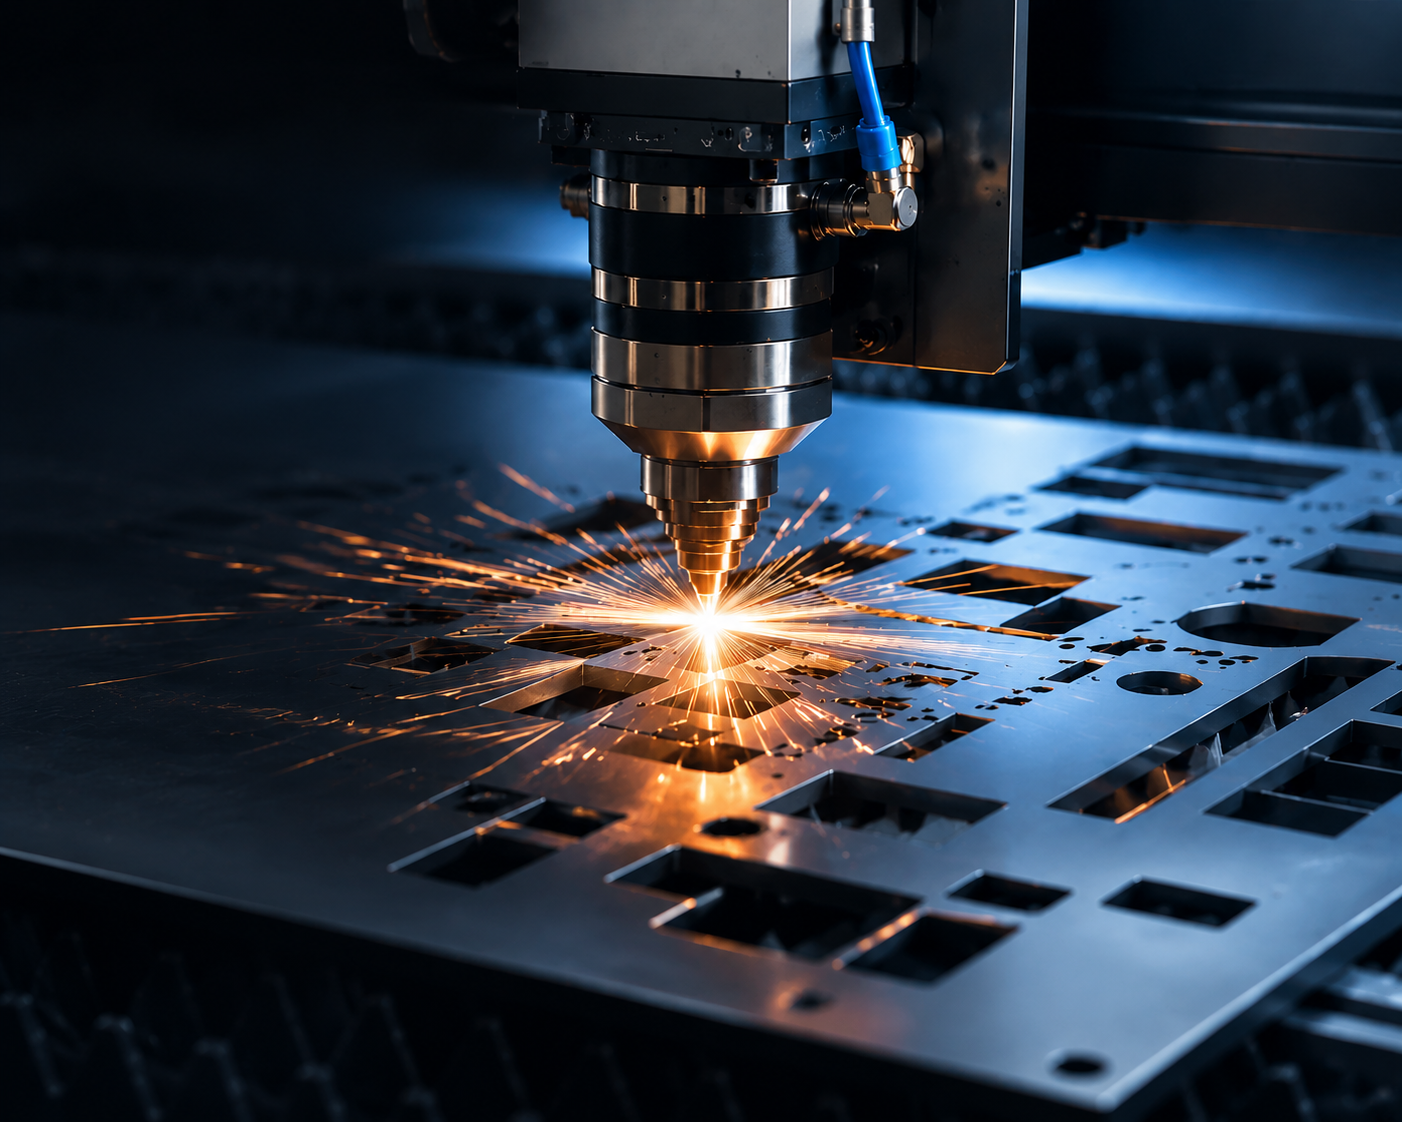
激光切割成本通常与以下因素有关:
材料类型
板材厚度
切割总长度
穿孔次数
孔位数量
轮廓复杂程度
单件加工时间
例如,同样大小的一块钢板:
一种产品只需要切割简单的矩形外轮廓;
另一种产品则包含大量孔位、长条孔、异形轮廓和复杂镂空结构。
虽然两者使用的材料面积接近,但第二种产品需要更多切割路径和穿孔动作,加工时间通常也会更长。
此外,不同材料和板厚需要匹配不同的切割参数及辅助气体。
因此,激光切割报价不能只根据零件面积判断,还需要结合实际展开图进行计算。
4. 折弯次数和折弯难度
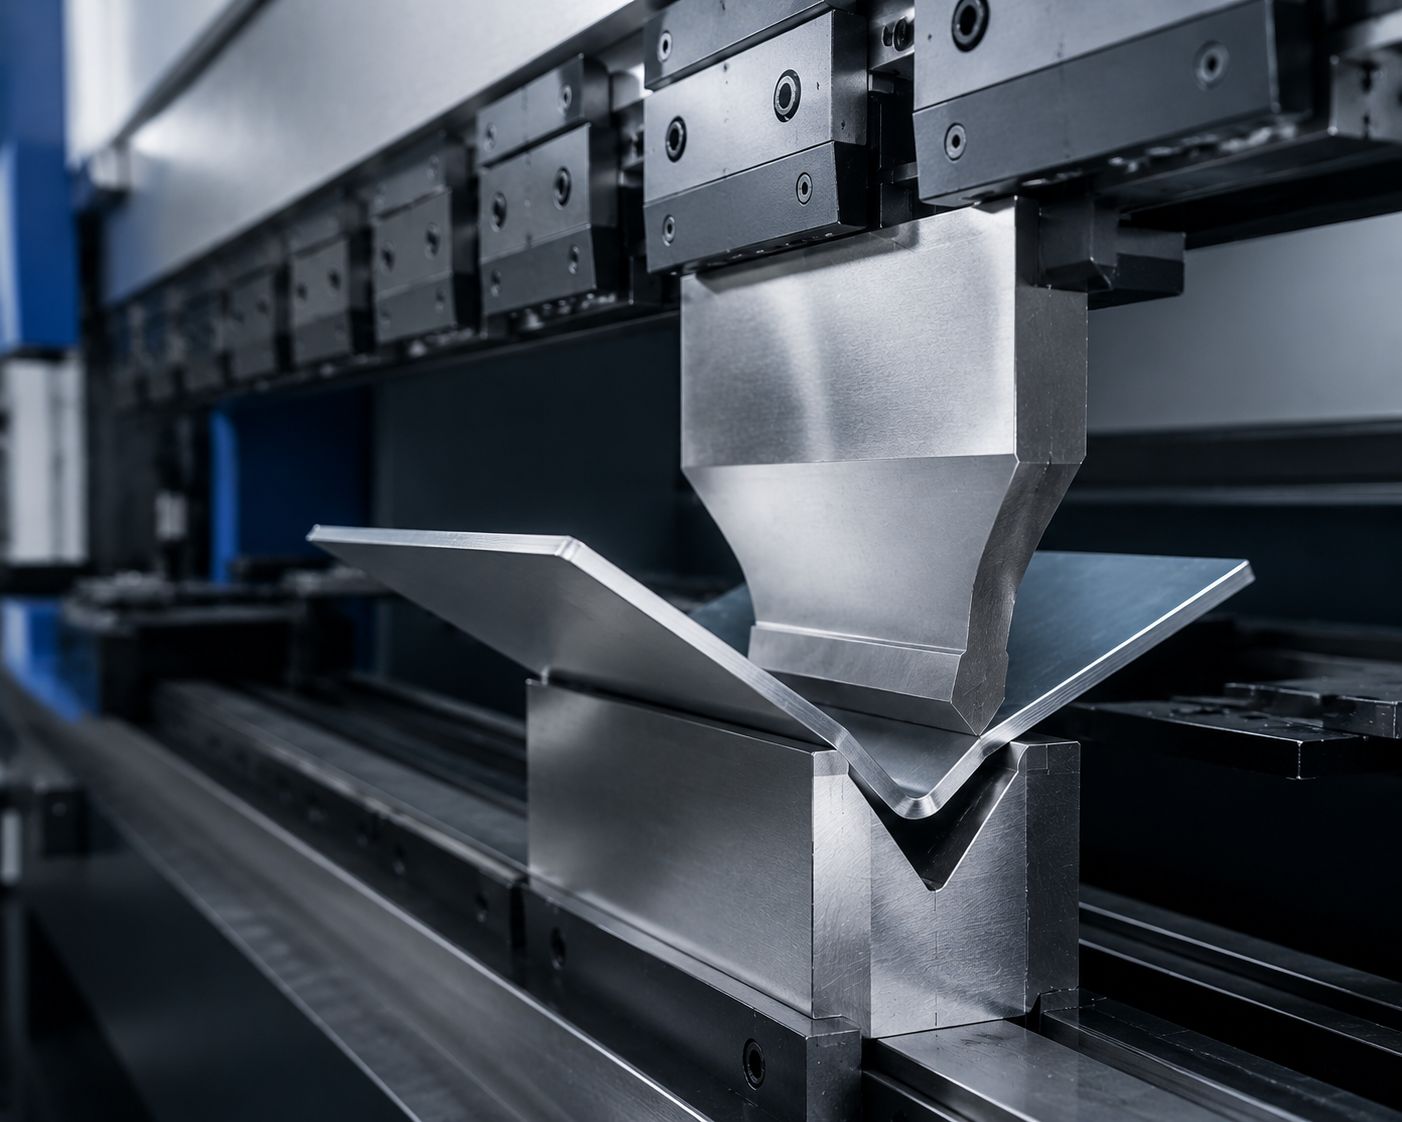
折弯也是钣金加工报价中非常重要的一部分。
影响折弯成本的因素主要包括:
折弯次数
折弯长度
板材厚度
折弯角度
折边宽度
连续折弯结构
零件尺寸
折弯顺序
例如,一个结构简单的箱体可能只需要几次常规折弯,而复杂设备外壳可能存在多道折边、窄边、反向折弯或者相互干涉的结构。
复杂结构除了增加加工次数之外,还需要工程人员提前考虑合理的折弯顺序。
部分特殊结构还可能需要更换刀具、模具或者增加辅助定位。
所以即使两个零件材料重量接近,如果一个只有少量折弯,而另一个需要十余道折弯,两者的加工成本也不会相同。
5. 焊接、打磨和装配工作量
对于机箱机柜、大型设备机架、设备外壳等产品,焊接和装配往往是非常重要的加工环节。
常见钣金焊接方式包括:
氩弧焊
MIG/MAG焊
点焊
激光焊接
以及根据结构要求选择的其他焊接方式。
影响焊接成本的主要因素包括:
焊缝长度
焊接位置
连续焊还是点焊
板材厚度
结构复杂程度
焊接变形控制
焊后打磨要求
例如,大型设备机架往往由多个钣金件或型材组合焊接。
除了完成焊接本身,还需要控制:
整体尺寸
对角线
平面度
垂直度
装配位置
如果产品还要求焊后打磨、表面无明显焊痕或者整体装配,则需要增加相应的人工工时。
因此,对于焊接量较大的产品,这部分成本可能占据整个钣金加工报价中较高的比例。
6. 表面处理方式
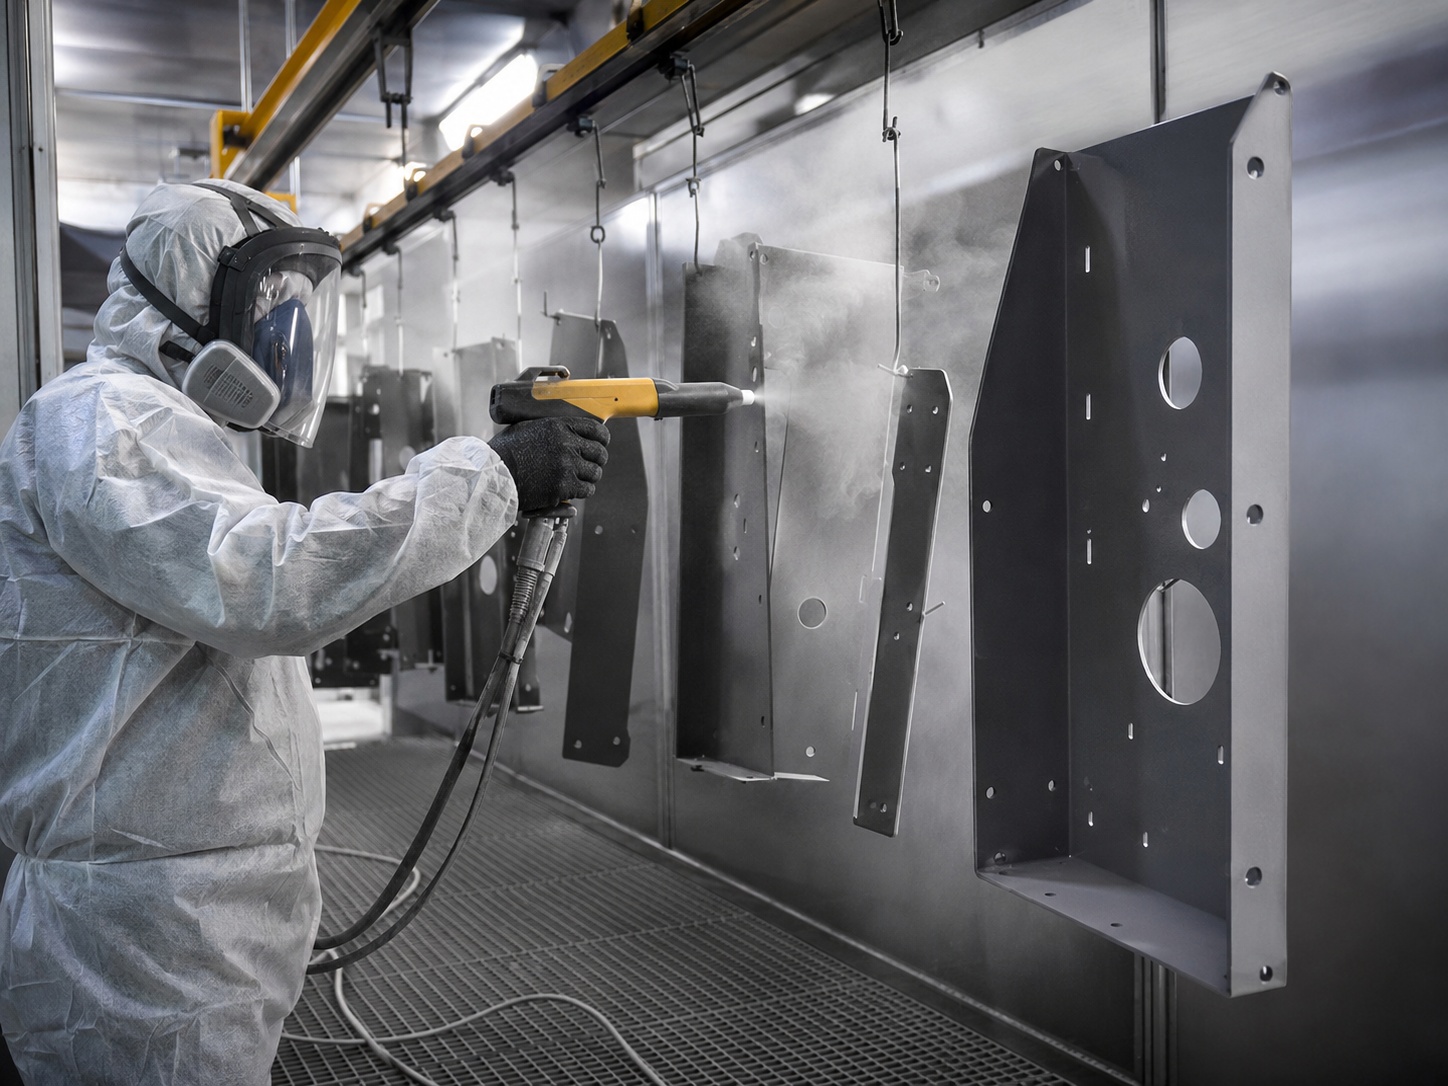
表面处理不仅影响产品外观,也直接关系到防腐、耐候和使用环境。
常见钣金表面处理包括:
喷粉
喷漆
电镀
阳极氧化
拉丝
抛光等。
不同工艺的加工流程和成本不同。
例如,喷粉是钢制机箱机柜和设备外壳较常见的表面处理方式之一。
如果产品用于户外环境,还可能需要考虑:
防腐要求
耐候要求
涂层体系
颜色要求
膜厚要求
此外,一些产品还会提出:
指定RAL颜色
哑光或亮光
表面纹理
局部遮蔽
外观等级
这些都会影响实际加工工序。
所以在询价时,**不要只写“表面喷涂”,而应该尽量说明具体使用环境及表面效果要求。
7. 尺寸公差、外观及质量要求
精度要求越高,通常意味着加工和质量控制要求也越高。
影响成本的项目可能包括:
尺寸公差
孔位精度
平面度
垂直度
装配配合
焊接变形
表面划伤要求
外观一致性
例如,对于普通设备外罩,部分非关键尺寸只需要满足一般钣金加工公差。
但对于需要和电气元件、导轨、门板、设备主体精确装配的位置,孔位和尺寸要求可能更加严格。
这时厂家可能需要增加:
首件检测
过程检测
专用检具
工装定位
装配验证
因此,在钣金设计中,并不是所有尺寸都需要设置非常严格的公差。
通常建议区分:
关键装配尺寸
和
一般结构尺寸
只对真正影响安装、密封或功能的位置提出更高精度要求,可以在满足使用需求的同时合理控制制造成本。
8. 采购数量与生产批量
生产数量也会影响钣金加工的单件价格。
因为无论生产1件还是生产100件,前期通常都需要进行:
图纸分析
程序编制
排版
设备调试
首件确认
工艺准备
这些都属于生产前的固定工作。
如果只做1件样品,这部分成本只能由一件产品承担。
而进入稳定批量生产以后,前期准备成本可以分摊到更多产品中,同时在排版、连续加工和生产组织方面也可能获得更高效率。
所以通常情况下:
单件打样
小批量生产
批量生产
三种生产方式的单件成本会有所不同。
但也需要注意,如果产品本身材料成本占比较高,或者结构非常复杂,即使数量增加,价格下降幅度也不一定特别明显。
三、一套钣金件通常是怎样核价的?
以一套304不锈钢电控柜外壳为例。
厂家拿到图纸之后,一般不会先看产品重量,而是按照生产工艺逐步分析。
**步,确认材料。
包括:
304不锈钢
板材厚度
板材规格
然后计算展开面积以及材料利用率。
第二步,分析激光切割。
工程人员会查看:
切割轮廓
孔位数量
切割总长度
复杂结构
穿孔次数
第三步,分析折弯。
统计:
折弯次数
折弯长度
折弯角度
特殊折边
是否存在折弯干涉
第四步,分析焊接和打磨。
包括:
焊接位置
焊缝长度
点焊或连续焊
焊接后的外观处理
是否需要控制整体变形
第五步,确定表面处理。
例如:
保持不锈钢原色
拉丝
喷粉
其他表面处理
第六步,再结合采购数量、公差要求、装配方式、包装要求等因素计算综合成本。
所以即使两个电控柜看起来尺寸接近,只要内部结构、焊接量或者表面要求不同,最终报价就可能存在明显差异。
四、怎样获得更快、更准确的钣金加工报价?
如果准备向钣金加工厂家询价,建议尽量一次性提供完整资料。
1. 3D文件
推荐提供:
STEP
STP
这类文件可以帮助工程人员快速了解零件的整体结构和装配关系。
2. 激光切割或二维文件
如果有条件,可以同时提供:
DXF
DWG
方便进行展开和切割工艺分析。
3. PDF工程图
PDF图纸主要用于确认:
尺寸
公差
材料
表面处理
焊接要求
技术说明
如果PDF工程图中的信息完整,也可以作为报价的重要依据。
4. 材料和板厚
例如:
304不锈钢,2.0mm
或者:
冷轧钢板,1.5mm。
材料信息越明确,报价越准确。
5. 采购数量
需要说明:
打样数量
首次采购数量
预计批量
因为不同数量对应的生产组织方式可能不同。
6. 表面处理
例如:
喷粉
喷漆
拉丝
阳极氧化
电镀
如果有颜色、膜厚或户外防腐要求,也建议提前注明。
7. 公差及装配要求
特别是涉及:
安装孔
设备接口
门板配合
内部支架
关键装配尺寸
应在工程图中进行明确标注。
资料越完整,工程人员需要反复确认的问题越少,通常也能更快完成加工可行性评估和报价。
五、钣金加工报价常见问题
Q1:钣金加工可以直接按公斤报价吗?
对于部分结构简单的产品,重量可以作为材料成本核算的参考。
但对于非标定制钣金件,仅按照公斤计算通常无法准确反映真实加工成本。
因为折弯次数、焊接工作量、加工精度、表面处理和生产数量等因素,都可能对最终报价产生明显影响。
Q2:为什么同一张图纸,不同钣金厂家报价不一样?
不同厂家的材料采购方式、设备配置、生产效率、工艺路线、材料利用率、质量控制方法以及成本核算方式存在差异,因此同一张图纸出现一定的报价差异是正常现象。
采购时除了比较最终价格,还应该确认:
材料规格是否一致
表面处理是否一致
公差标准是否一致
是否包含焊接和装配
包装方式是否相同
只有在报价范围一致的情况下,价格才具有真正的可比性。
Q3:只有PDF图纸可以报价吗?
可以。
如果PDF工程图中已经包含完整尺寸、材料、板厚、公差和表面处理要求,也可以作为报价依据。
如果同时能够提供STEP、STP、DXF或者DWG文件,则有助于工程人员更快速地分析结构、展开尺寸和切割工艺,提高核价效率。
Q4:只有样品,没有图纸,可以加工吗?
部分钣金产品可以根据实物进行测绘和逆向建模。
不过是否适合逆向加工,需要根据产品结构、尺寸、公差和装配要求进行具体评估。
对于需要批量生产的产品,一般建议在正式生产前确认工程图纸,避免因为尺寸理解不同影响后续加工。
Q5:为什么小批量钣金加工的单件价格通常比较高?
因为钣金生产在正式加工之前,需要完成图纸分析、编程、排版、调机和首件确认。
这些工作不论生产1件还是生产几十件都可能需要进行。
数量较少时,这些固定准备成本只能分摊到少量产品中,因此单件成本通常相对较高。
Q6:怎样合理降低钣金加工成本?
降低成本并不等于降低质量。
在产品功能允许的情况下,可以从以下方面进行设计优化:
减少不必要的复杂折弯
统一常用材料和板厚
提高材料排版利用率
减少不必要的焊缝
对非关键尺寸采用合理公差
选择与使用环境匹配的表面处理
合理规划采购批量
对于较复杂的钣金产品,在正式量产之前进行DFM可制造性分析,通常有助于提前发现可能增加制造成本的结构。
六、总结
钣金加工价格本质上是材料、结构、生产工艺和质量要求共同作用的结果。
对于非标钣金件,仅比较单件价格并不能完全反映供应商之间的真实差异。
在比较多个钣金加工厂家的报价时,更重要的是确认不同供应商是否按照相同的:
材料
板厚
加工工艺
尺寸公差
表面处理
装配范围
包装要求
进行核价。
如果需要评估机箱机柜、储能柜、电控柜、大型设备机架、工业设备外壳或其他非标钣金件,可以准备STEP、STP、DXF、DWG或PDF图纸,并注明材料、板厚、数量、公差和表面处理要求,由工程人员根据实际结构进行加工可行性及成本评估。


